

Hva er forskjellene mellom varmt-valset og kald-valset stål?
Mar 24, 2026
Legg igjen en beskjed
Bådevarmvalsing og kaldvalsinger store formingsprosesser for stålplater eller profiler, og begge påvirker mikrostrukturen og egenskapene til stålet betydelig. I faktisk produksjon er varmvalsing den primære metoden for stålvalsing, mens kaldvalsing hovedsakelig brukes til å produsere små-seksjoner, tynne plater og andre stålprodukter med høye krav til dimensjonsnøyaktighet. Det er betydelige forskjeller mellom de to når det gjelder applikasjonsscenarier, prosessegenskaper og ytelse, som beskrevet nedenfor.
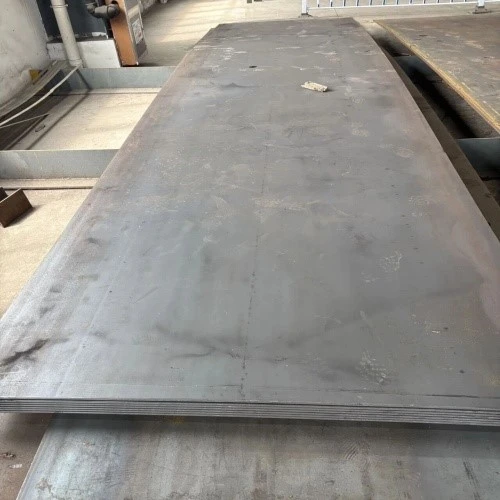
I. Anvendelser av varm- og kaldvalsing for vanlige stålprodukter
Ulike stålprofiler valses ved hjelp av forskjellige metoder, hovedsakelig som følger:
* Valsetråd: Diameterområde 5,5-40 mm, i spoleform, alt varmvalset-; etter kaldtrekking blir det kaldtrukket materiale.
* Rundt stål: Bortsett fra dimensjonalt presist blankt stål, er de fleste varmvalset-. det er også smidde materialer med smimerker på overflaten.
* Båndstål: Både varm- og kald-valset produseres, med kaldvalsede-materialer som vanligvis er tynnere.
Stålplater: Kaldvalsede-plater er hovedsakelig tynne og mye brukt i bilproduksjon og andre felt;varme-valsede platerer for det meste middels og tykke, og det finnes også spesifikasjoner med lignende tykkelse som kaldvalsede-plater, men utseendet er vesentlig annerledes.
Vinkelstål: Alle er produsert ved varmvalsing.
Stålrør: Sveisede stålrør produseres både ved varmvalsing og kaldtrekking. Sømløse stålrør kan også produseres ved hjelp av varmvalsing, kaldvalsing eller kaldtrekking, avhengig av kravene.
Kanalstål og H-bjelker: Alle er varme-materialer.
Forsterkende stål: Hovedstrømmen er varmt-valset materiale. Noen varme-valsede armeringsstål gjennomgår kaldtrekking, kaldbearbeiding osv. Kald-valsede ribbede armeringsstålstenger er et viderebearbeidet produkt av varmvalsede runde armeringsstålstenger.
II. Varmvalsende prosess og egenskaper
(I) Prosessdefinisjon
Stålblokker eller -blokker er vanskelige å deformere og behandle ved romtemperatur, og må vanligvis varmes opp til 1100 ~ 1250 grader for rulling. Denne prosessen kalles varmvalsing. Slutttemperaturen for varmvalsing er vanligvis 800-900 grader, hvoretter den for det meste avkjøles naturlig i luft. Derfor tilsvarer den varmvalsede tilstanden normalisering av stålet.
Fra et metallurgisk perspektiv er varmvalsing valsing utført over rekrystalliseringstemperaturen til stål (450-600 grader). Den generelle stålproduksjonsprosessen er: jernfremstilling-stålfremstilling-kontinuerlig støping (eller ingot-støping)-varmvalsing (produserer varm-valsede produkter)-kaldvalsing (produserer kaldvalsede produkter).
De fleste stålprodukter valses ved hjelp av varmvalsemetoden. Varmt-valset stål, på grunn av den høye temperaturen, danner et lag av jernoksidbelegg på overflaten, noe som gir en viss grad av korrosjonsmotstand og muliggjør åpen-luftlagring.
(II) Fordeler og ulemper
Fordeler: Det kan forstyrre støpestrukturen til stålblokker, foredle stålkornene, eliminere mikrostrukturelle defekter, gjøre stålstrukturen tettere og forbedre dens mekaniske egenskaper. Denne forbedringen gjenspeiles hovedsakelig i rulleretningen; bobler, sprekker og porøsitet dannet under støping kan sveises sammen under høy temperatur og trykk; den har en rask formingshastighet og høy utgang, og kan behandles til ulike tverrsnittsformer- for å møte ulike applikasjonskrav.
Ulemper: Overflaten blir ru på grunn av jernoksidbelegg, noe som resulterer i betydelige dimensjonssvingninger. Derfor må stål som krever høy overflatefinish, dimensjonsnøyaktighet og mekaniske egenskaper behandles videre ved kaldvalsing fra varm-valsede halv-ferdige eller ferdige produkter. Etter varmvalsing blir ikke-metalliske inneslutninger (hovedsakelig sulfider, oksider og silikater) inne i stålet komprimert til tynne ark, noe som fører til delaminering. Dette forringer strekkfastheten til stålet betydelig langs dets tykkelse, og kan potensielt forårsake riving mellom lag under sveisekrymping. Ujevn kjøling genererer gjenværende stress; alle typer varmt-valset stål viser denne selvbalanserende restspenningen, og jo større tverrsnittsstørrelsen er, desto større blir restspenningen, noe som kan påvirke deformasjonen, stabiliteten og utmattingsmotstanden til stålkomponenter negativt.
III. Kaldvalseprosess og egenskaper
(I) Prosessdefinisjon
Kaldvalsing er en valsemetode som bruker trykket fra ruller til å ekstrudere stål ved romtemperatur for å endre formen. Selv om deformasjonen under bearbeiding genererer varme som øker temperaturen på stålplaten, kalles det fortsatt kaldvalsing. Produksjonen bruker varmvalsede-stålkveiler som råmaterialer, som blir syltet for å fjerne oksidbelegg før trykkbehandling, noe som resulterer i hardvalsede spoler.
Fra et metallurgisk perspektiv er kaldvalsing valsing utført under rekrystalliseringstemperaturen til stål. Vanligviskaldt-valset stål(som galvanisert stålplate og farge-belagt stålplate) krever gløding, noe som resulterer i bedre plastisitet og forlengelse. Kaldvalsing gir mulighet for tynnere tykkelser; varmt-valsede stålbånd er så tynne som 1,0 mm, mens kaldvalsede-bånd kan nå 0,1 mm.
(II) Fordeler og ulemper
Fordeler: Nøyaktige dimensjoner, jevn tykkelse, små toleranser, muliggjør produksjon av ekstremt tynne produkter; god overflatekvalitet, kontrollerbar glatthet og en jevn følelse ved berøring, hovedsakelig på grunn av beisingsbehandling; gode mekaniske og teknologiske egenskaper (som stemplingsegenskaper), som muliggjør høy-hastighet, fullstendig kontinuerlig rulling og høy produksjonseffektivitet; stålet gjennomgår betydelig plastisk deformasjon under kaldvalsing, noe som øker stålets flytegrense.
Ulemper: Selv om ingen varm plastisk kompresjon forekommer under formingsprosessen, eksisterer det fortsatt restspenninger innenfor tverrsnittet, noe som påvirker stålets generelle og lokale knekkegenskaper; kald-valsede stålseksjoner er for det meste åpne seksjoner med lav fri torsjonsstivhet, noe som gjør dem utsatt for torsjon under bøyning og bøynings-torsjonsknekking under kompresjon, noe som resulterer i dårlig torsjonsmotstand; kaldt-valset stål har tynne vegger, og det er ingen fortykningsbehandling ved plateskjøtene, noe som svekker dets evne til å motstå lokaliserte konsentrerte belastninger; kontinuerlig kalddeformasjon forårsaker arbeidsherding, noe som fører til økt styrke og hardhet, redusert seighet og plastisitet, og forringet stemplingsytelse, noe som gjør den kun egnet for deler med enkel deformasjon.
IV. Sammendrag av kjerneforskjeller mellom varmt-valset og kaldt-valset stål
Kjerneforskjellen mellom de to ligger i rulletemperaturen. "Kald" refererer til romtemperatur (under rekrystalliseringstemperaturen), mens "varm" refererer til høy temperatur (over rekrystalliseringstemperaturen). De spesifikke forskjellene gjenspeiles hovedsakelig i tre aspekter:
1. Utseende og overflatekvalitet: Siden kald-valset stål oppnås vedkaldt-rullende varmt-valset stål, og kaldvalsing innebærer også en viss overflatebehandling, har kald-valset stål bedre overflatekvalitet (som overflateruhet) enn varmvalset-stål. Derfor, hvis det er høye krav til kvaliteten på etterfølgende belegg, som maling, velges generelt kaldvalset stål. Varmt-valset stål deles videre inn i syltet og usyltet stål. Syltet stål har en normal metallisk farge på grunn av beisingsprosessen, men usyltet stål har en lavere overflatefinish enn kaldvalset-stål. Usyltet stål har vanligvis et oksidlag på overflaten, som virker matt, eller har et lag med jernoksid (Fe3O4). I lekmannstermer ser det ut som om det har blitt varmet opp, og hvis oppbevaringsmiljøet er dårlig vil det som regel ha noe rust.
2. Ytelse: Vanligvis anses de mekaniske egenskapene til varm-og kaldvalsede- stålplater som identiske i tekniske applikasjoner. Selv om kaldvalsede stålplater gjennomgår noe arbeidsherding under kaldvalsing (som kan variere med strenge krav til mekaniske egenskaper), har de vanligvis litt høyere flytestyrke og overflatehardhet enn varmvalsede stålplater. Den nøyaktige forskjellen avhenger av graden av gløding. Uavhengig av glødeprosessen har kaldvalsede stålplater generelt høyere styrke enn varmvalsede stålplater.
3. Formbarhet: Siden egenskapene til varm- og kaldvalsede- stålplater i hovedsak er de samme, skyldes forskjellen i formbarhet hovedsakelig forskjeller i overflatekvalitet. Kaldt-valsede stålplater har generelt bedre overflatekvalitet, så for stålplater av samme materiale har kaldvalsede stålplater vanligvis bedre formbarhet enn varmvalsede stålplater.
Følg oss for å forstå de grunnleggende forskjellene mellomvarmt-valset og kald-valset stålraskt!
Sende bookingforespørsel